Le PA6 est un polyamide technique semi-cristallin, de la famille du nylon, reconnu pour sa résistance à l'usure, son faible coefficient de frottement et un bon équilibre entre résilience et rigidité. Il fond autour de 220 °C, là où le PA66 atteint environ 260 °C et offre une tenue thermique et une rigidité supérieures ; le PA6, plus hygroscopique, absorbe davantage d'humidité, ce qui réduit sa stabilité dimensionnelle mais améliore sa résistance aux chocs. Cette reprise d'eau fait varier les cotes après démoulage et doit être anticipée dès la conception de l'outillage. Hygroscopique, le polyamide exige un séchage par déshumidification obligatoire avant injection, sous peine d'hydrolyse et de défauts. On l'emploie pour engrenages, clips, boîtiers et pièces sous capot.
Le PA6, un polyamide technique au cœur des pièces injectées
Le PA6 fait partie de la famille des polyamides, des thermoplastiques techniques apparus sous le nom commercial de nylon. Un polyamide est un polymère caractérisé par la répétition de liaisons amide dans sa chaîne moléculaire, ce qui lui confère de bonnes propriétés mécaniques, une résistance à l'usure et un faible coefficient de frottement. Parmi les grades disponibles en injection, le polyamide 6 se distingue par un bon compromis entre résilience, rigidité et facilité de mise en œuvre. Il reste, aux côtés du PA66, l'un des polymères techniques de référence pour les pièces soumises à l'usure et aux contraintes mécaniques.
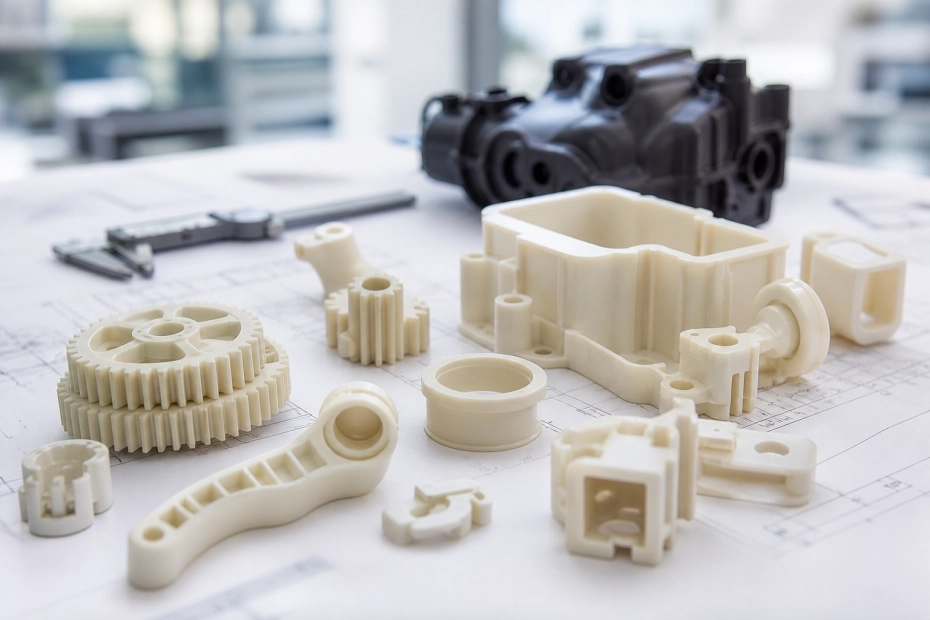
Ces deux grades se retrouvent sur des pièces fonctionnelles aussi variées que les engrenages, les clips, les boîtiers techniques ou les pièces sous capot. Leurs propriétés mécaniques et leur tenue thermique les situent entre les plastiques de grande diffusion et les polymères hautes performances, dans une zone intermédiaire particulièrement recherchée pour le moulage par injection de composants durables.
Qu'est-ce qu'un polyamide et quelles sont ses propriétés
Un polyamide est un thermoplastique semi-cristallin : une partie de sa structure s'organise en zones ordonnées lors du refroidissement, le reste restant amorphe. Cette cristallinité conditionne directement le comportement de la matière. Elle apporte de la rigidité, une bonne résistance à l'usure et une tenue en température intéressante, mais elle gouverne aussi le retrait au moulage. Une cristallisation mal maîtrisée entraîne des déformations et des variations de cotes sur la pièce injectée, ce qui impose de l'anticiper dès la conception de l'outillage.
Les propriétés du polyamide reposent sur quelques caractéristiques clés : une rigidité élevée exprimée par le module de flexion, une bonne résilience, une résistance chimique correcte et un faible coefficient de frottement qui favorise les applications en mouvement. En contrepartie, tous les polyamides partagent un comportement commun : ils sont hygroscopiques et absorbent l'humidité ambiante, ce qui influence à la fois leurs cotes et leurs propriétés mécaniques une fois la pièce en service.
Différence entre PA6 et PA66
La question du choix entre PA6 et PA66 revient dès qu'il s'agit de dimensionner une pièce technique. Les deux grades sont proches chimiquement, mais leurs différences de comportement orientent le choix selon l'application. Le polyamide 6 fond autour de 220 °C, tandis que le PA66 atteint son point de fusion plus haut, vers 260 °C. Cette température de fusion supérieure donne au PA66 une meilleure tenue thermique en service continu, un avantage déterminant pour une pièce sous capot exposée à la chaleur.
Côté mécanique, le PA66 présente une rigidité et un module de flexion supérieurs, là où le polyamide 6 absorbe davantage les chocs et offre une meilleure résilience. La reprise d'humidité joue également : le PA6 réabsorbe plus d'eau ambiante que le PA66, ce qui accentue sa variation dimensionnelle mais améliore sa résistance aux chocs une fois la pièce conditionnée. Le choix entre les deux dépend donc de l'exigence de précision et du cahier des charges, pas d'une supériorité absolue de l'un sur l'autre.
| Critère | PA6 | PA66 |
|---|---|---|
| Température de fusion | ≈ 220 °C | ≈ 260 °C |
| Tenue thermique en continu | Bonne | Supérieure |
| Rigidité / module de flexion | Élevée | Plus élevée |
| Résistance aux chocs / résilience | Supérieure | Bonne |
| Reprise d'humidité | Plus importante | Plus faible |
| Stabilité dimensionnelle | Moindre | Meilleure |
Reprise d'humidité et stabilité dimensionnelle
La reprise d'humidité du polyamide est le point le plus délicat à maîtriser. La matière continue d'absorber l'eau de l'air après fabrication, ce qui fait varier les cotes d'une pièce injectée entre sa sortie de moule et son état stabilisé. Ce décalage doit être intégré dès la conception de l'outillage, faute de quoi une pièce conforme au démoulage peut devenir hors tolérance une fois équilibrée avec l'humidité ambiante.
Cette absorption d'eau a une double conséquence. Elle réduit la stabilité dimensionnelle, surtout pour le PA6 plus hygroscopique, mais elle assouplit aussi la matière et améliore sa capacité à encaisser les chocs. Un engrenage en polyamide illustre bien ce compromis : il fonctionne souvent sans lubrification grâce au faible coefficient de frottement de la matière, mais son dimensionnement doit intégrer la variation dimensionnelle liée à l'absorption d'eau pour conserver un engrènement correct dans le temps.
Le séchage obligatoire avant injection
Parce que les polyamides sont hygroscopiques, le séchage par déshumidification avant injection n'est pas une option mais une obligation. Injectée humide, la matière fondue subit une hydrolyse : les chaînes du polymère se rompent et la pièce finie perd une partie de ses propriétés mécaniques, quelle que soit la qualité de la matière de départ.
Sur une presse, un polyamide 6 non séché génère aussi des défauts visibles : traces argentées en surface, porosités, dégradation de l'aspect. Ces anomalies s'accompagnent d'une chute des performances de la pièce. Le séchage préalable, à une température et pour une durée adaptées au grade, conditionne donc autant l'aspect que la tenue mécanique finale.
Usages courants du PA6 en pièces injectées
Les usages du PA6 en pièces injectées couvrent tout un ensemble de composants fonctionnels où la résistance à l'usure et la tenue mécanique priment. On le retrouve dans les engrenages, les clips, les boîtiers techniques et de nombreuses pièces sous capot. Sa résilience le rend intéressant pour les pièces soumises aux chocs, là où le PA66 sera préféré dès que la rigidité ou la tenue thermique deviennent critiques.
La limite reste connue : la résistance thermique du polyamide 6 est inférieure à celle du PA66. Au-delà de certaines températures sous capot, le PA66 ou un grade chargé devient nécessaire pour conserver la tenue mécanique en service. Ce raisonnement illustre la logique d'ensemble de ces polymères techniques : chaque grade a son domaine d'emploi, défini par la température, la précision et le niveau de sollicitation attendus.
Du choix de la matière à la pièce validée
Maîtriser le retrait d'une matière cristalline comme le polyamide 6 suppose souvent des ajustements d'outillage. Des retouches en boucles courtes, de l'ordre d'un à deux jours lorsque la conception du moule et l'injection sont réunies sur un même site, permettent de corriger un retrait mal anticipé sans immobiliser le projet. ROMER, injecteur plastique et mouliste intégré fondé en 1966 à Pradines dans la Loire, conçoit ses moules et injecte sur un site de production unique en France, et accompagne le choix de la matière ainsi que la validation de l'outillage via son bureau d'études avant lancement. Pour étudier la faisabilité d'une pièce en polyamide, décrivez votre projet à nos équipes.
Questions fréquentes
Le séchage du PA6 se fait par déshumidification à une température et une durée adaptées au grade utilisé. Les valeurs précises figurent dans la fiche technique du fournisseur de matière, car elles varient selon le taux d'humidité initial et le type de sécheur. L'objectif est d'abaisser l'humidité résiduelle sous le seuil qui provoque l'hydrolyse à l'état fondu.
Une pièce en polyamide continue d'absorber l'humidité ambiante après démoulage jusqu'à atteindre un équilibre avec son environnement. Ce conditionnement peut prendre plusieurs jours à plusieurs semaines selon l'épaisseur, l'humidité de l'air et la température. Les cotes mesurées à la sortie de moule ne correspondent donc pas à l'état stabilisé final.
Le polyamide offre une résistance chimique correcte, notamment face aux hydrocarbures, huiles et graisses, ce qui explique son emploi pour des pièces sous capot. Sa résistance aux acides forts et à certains solvants reste plus limitée. Il est recommandé de vérifier la compatibilité avec les fluides présents dans l'application avant de valider le grade.
Le PA6 se situe entre les plastiques courants et les polymères hautes performances. Il apporte une rigidité élevée, une bonne résistance à l'usure et un faible coefficient de frottement, utiles pour des pièces en mouvement comme les engrenages. Pour une pièce sans contrainte mécanique forte ni frottement, un plastique de grande diffusion suffit souvent et coûte moins cher.
Le PA6 étant semi-cristallin, son retrait dépend de la cristallisation lors du refroidissement. Pour limiter les déformations, il faut anticiper ce retrait dès la conception du moule, maîtriser les paramètres d'injection et le refroidissement, puis ajuster l'outillage. Des retouches en boucles courtes permettent de corriger un retrait mal estimé sans bloquer le projet.